Kaynaklı imalatta teklif aşamasında en sık duyduğumuz sorulardan biri şu: “Bu parça için lazer kaynak mı daha doğru, robot kaynak mı?” Sorunun tek bir doğru cevabı yok; çünkü iki yöntem birbirinin rakibi değil, farklı ihtiyaçların doğru cevaplarıdır. Bu yazıda iki yöntemin nasıl çalıştığını, hangi işte hangisinin öne çıktığını ve seçimin pratikte nasıl yapıldığını adım adım anlatıyoruz.
İki yöntem aslında ne yapıyor?
Lazer kaynak, enerjiyi çok dar bir noktaya odaklayarak metali birleştirir. Isı girdisi küçük bir bölgede kaldığı için parçanın geneli ısınmaz; bu da özellikle ince sacda çarpılmayı sınırlar. Dikiş ince, düzgün ve çoğu işte ek işlem gerektirmeyecek kadar temizdir.
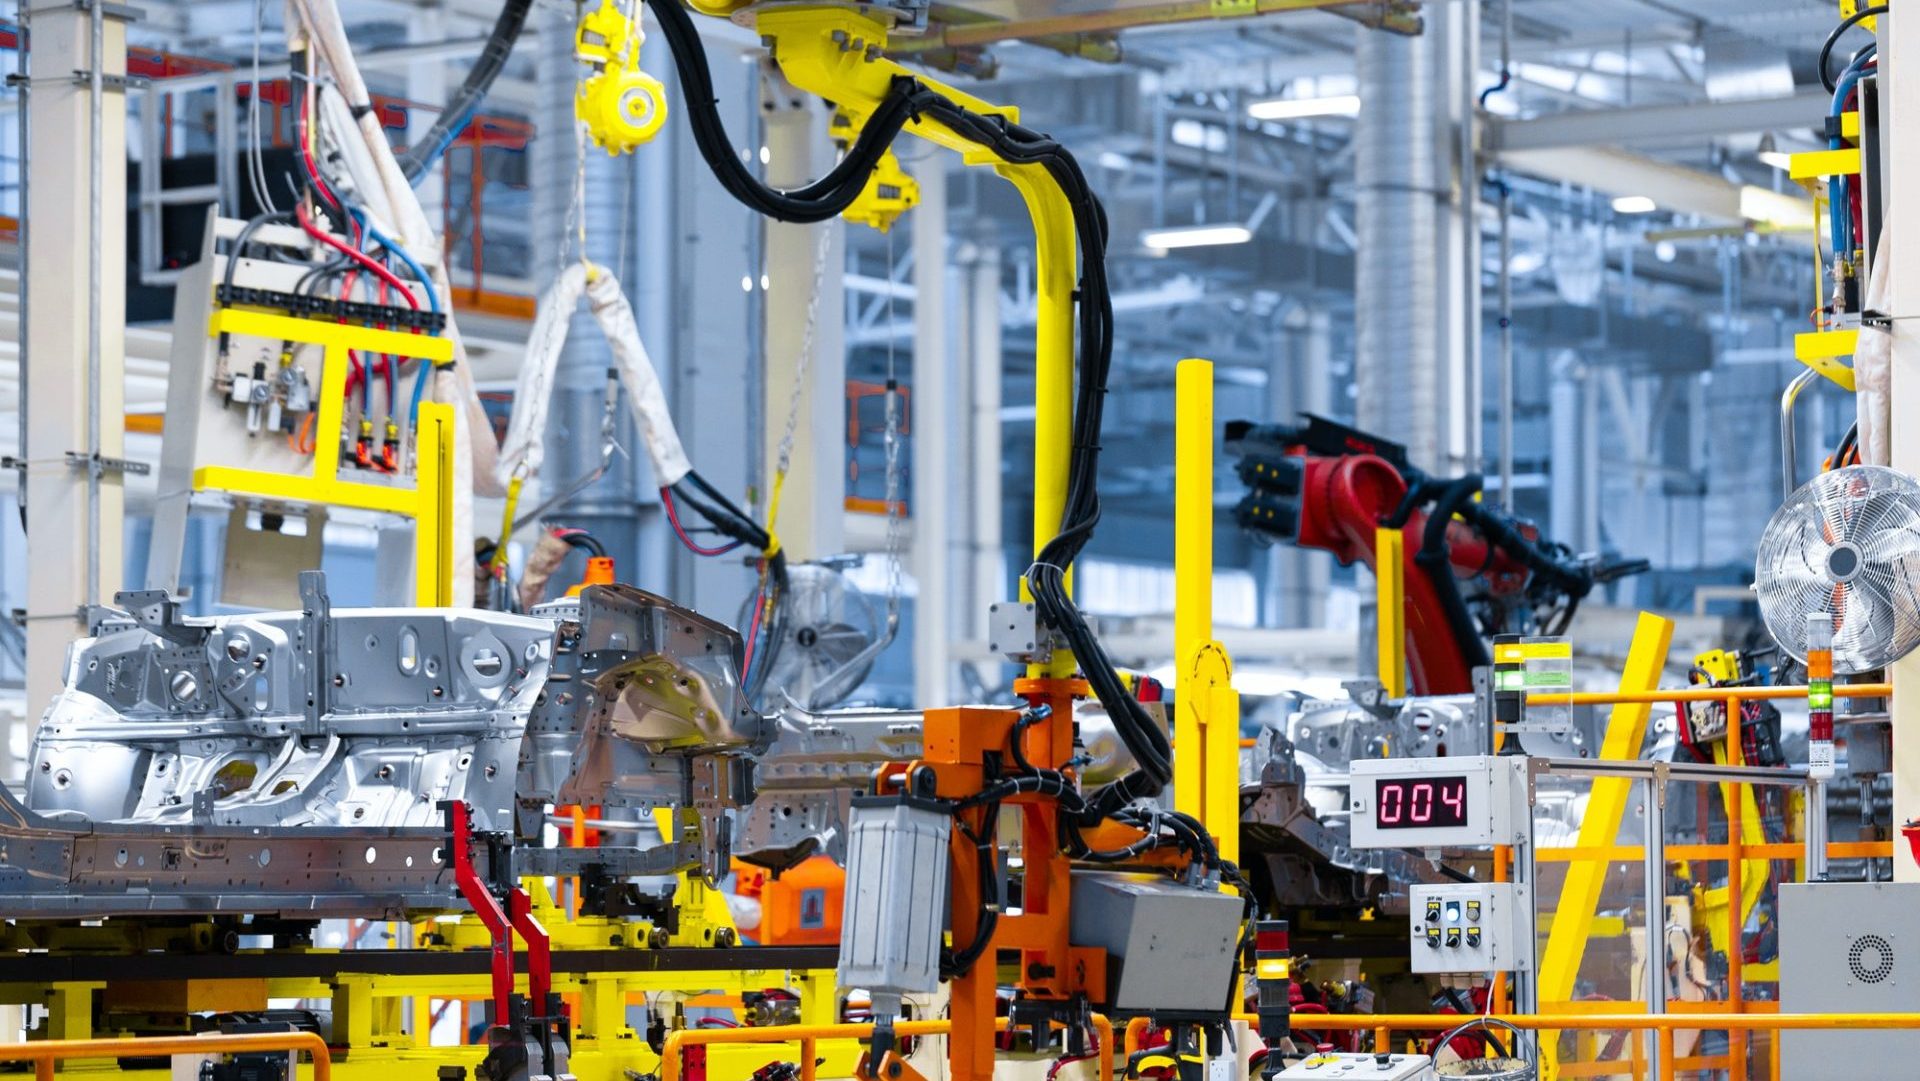
Robot kaynak ise klasik ark kaynağının programlanabilir hâlidir. Torç açısı, ilerleme hızı ve mesafe programa bir kez işlenir; parça fikstüre bir kez bağlanır. Bundan sonra kaynak, operatörün gün içindeki performansından bağımsız olarak her parçada aynı yoldan geçer.
Lazer kaynağın öne çıktığı işler
Dikişin görünür kaldığı ve yüzey kalitesinin öncelik olduğu işlerde lazer kaynak doğal tercihtir:
- Paslanmaz gövdeler ve kapaklar
- Elektrik panoları ve muhafazalar
- Teşhir üniteleri, stant ve raf sistemleri
- Mutfak ve gıda ekipmanları
Bu tür parçalarda klasik kaynağın ardından gelen taşlama ve çapak alma adımları çoğu işte tamamen ortadan kalkar. Parça, kaynaktan çıktığı hâliyle boyaya ya da montaja geçer; bu hem işlem süresini kısaltır hem de yüzeye sonradan müdahale riskini ortadan kaldırır.
Robot kaynağın öne çıktığı işler
Aynı parçanın çok sayıda üretildiği işlerde tutarlılık en kritik beklentidir ve robot kaynağın gücü tam olarak buradadır:
- Şase ve gövde grupları
- Boru-profil konstrüksiyonlar
- Sac braketler ve bağlantı parçaları
- Metal mobilya iskeletleri
Program ve bağlama düzeni kurulduktan sonra ilk parçada doğrulanan dikiş, serinin tamamında tekrar eder. Her parça aynı sürede çıktığı için teslim planı da öngörülebilir hâle gelir; adet arttıkça parça başına düşen süre kısalır.
Seçimi belirleyen üç etken
1. Et kalınlığı ve malzeme
İnce sacda lazerin dar ısı girdisi çarpılmayı önler. Et kalınlığı arttıkça ve dolgu gerektiren birleşimlerde ark temelli robot kaynak devreye girer.
2. Üretim adedi
Robot kaynağın kurulum maliyeti (fikstür ve program) seri üretimde adede yayılır. Adet düşükse bu kurulum çoğu zaman anlamlı olmaz; tek parça ve küçük adetlerde farklı bir yol öneririz.
3. Dikişin görünürlüğü
Dikiş montajda gizleniyorsa önceliğiniz mukavemet ve tekrarlanabilirliktir. Dikiş üründe görünür kalacaksa yüzey kalitesi öne çıkar ve terazi lazerden yana eğilir.
Kararı tek başınıza vermeniz gerekmiyor
Pratikte bu üç etken çoğu zaman iç içe geçer: görünür dikişli ama adetli bir iş, kalın etli ama yüzey beklentili bir parça olabilir. Bu yüzden yöntemi teklif aşamasında, teknik resminiz üzerinden birlikte netleştiriyoruz. Gerekirse seri üretim öncesinde ilk parçayı ölçü ve yüzey açısından birlikte değerlendiriyor, kurulumu bu onaydan sonra sabitliyoruz.
Kaynağı tamamlanan parça hangi yöntemle birleştirilmiş olursa olsun tesisten çıkmadan yoluna devam eder: boyalı teslim gereken işlerde elektrostatik toz boya aynı çatı altında uygulanır. Teknik resminizi teklif formundan ilettiğinizde hem yöntem önerimizi hem fiyatı aynı değerlendirmede alırsınız.