İnce sac ve görünür yüzeylerde lazer kaynak, dar ısı girdisiyle temiz dikiş bırakır; taşlama ve çapak alma adımı çoğu işte tamamen kalkar. Parça, kaynaktan çıktığı hâliyle boyaya ya da montaja girer.
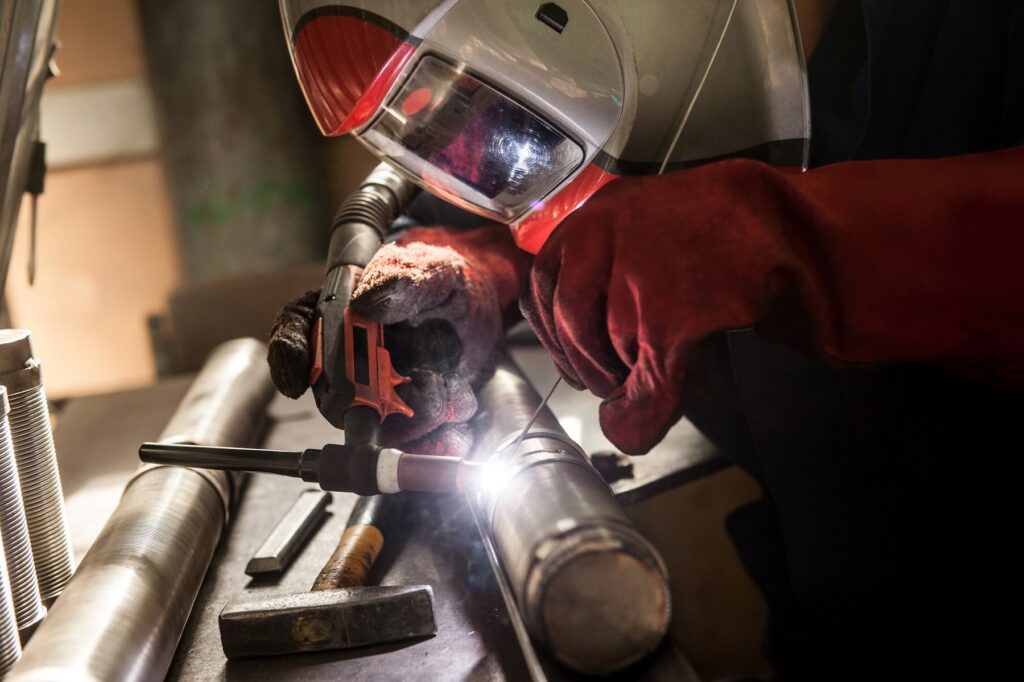
Klasik kaynakta dikişin ardından taşlama, çapak alma ve yüzey temizliği gelir.
Lazer kaynakta bu adım ortadan kalkar. Parça, üzerine ek işçilik binmeden bir sonraki sürece geçer.
Kaynak izinin göründüğü, boyandıktan sonra da fark edildiği işlerde lazer kaynak öne çıkıyor. Dikişin üzerine yapılan her ek işlem hem zaman hem yeniden işleme riski demek.
Isıya duyarlı ince parçalarda da ısının dar bir bölgede kalması işi kolaylaştırıyor.
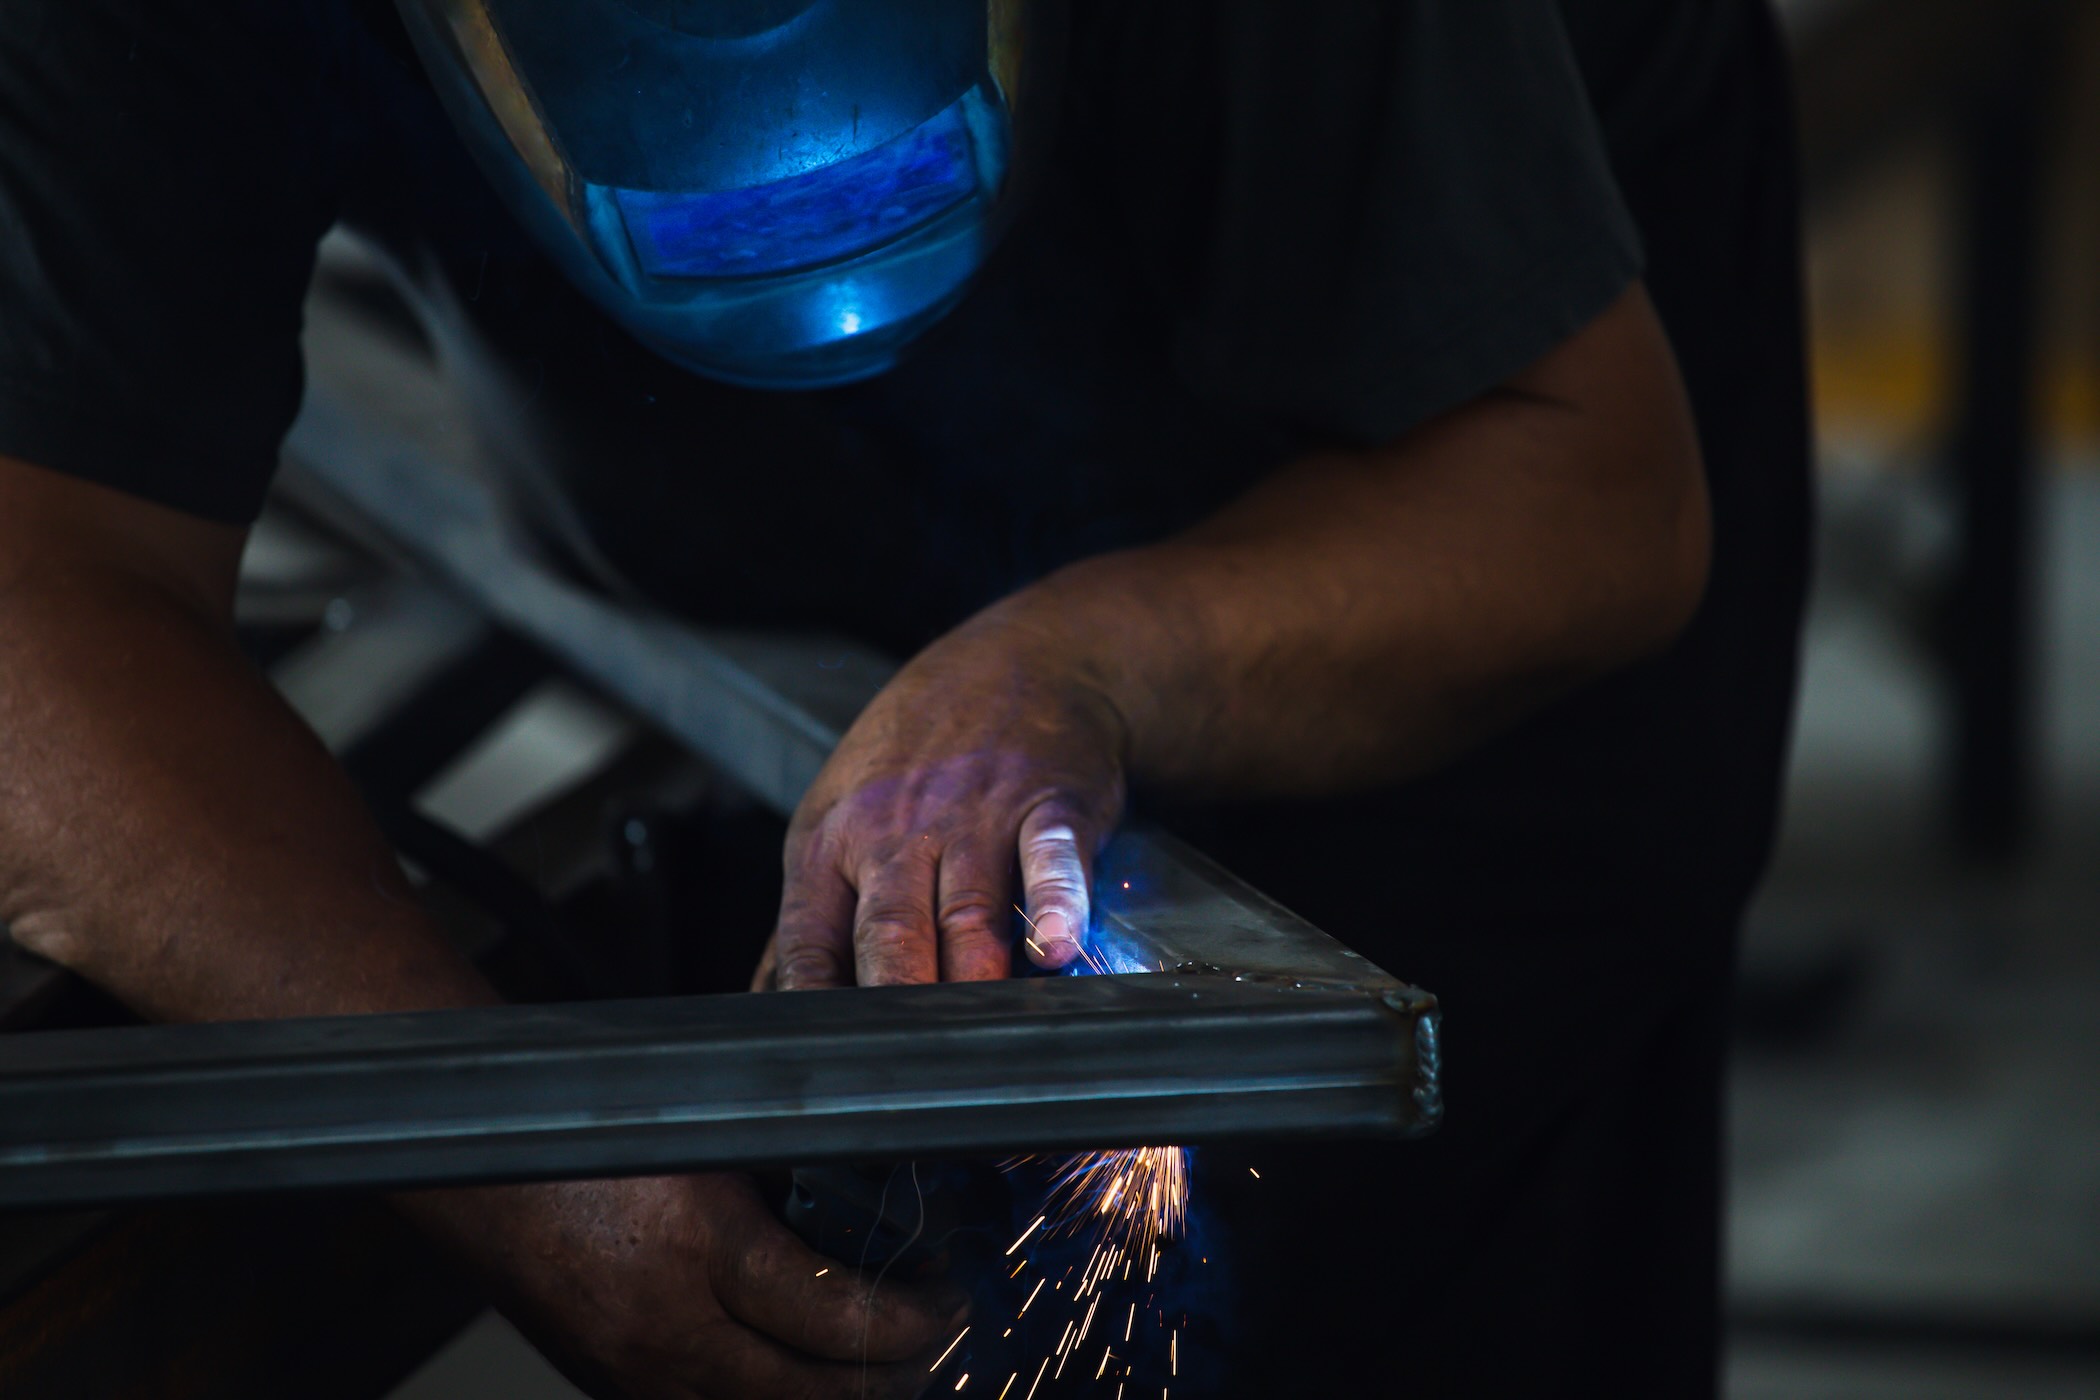
Lazer kaynak, ısıyı dar bir bölgede yoğunlaştırarak metali en az etkiyle birleştirir: ince sacda çarpılma sınırlı kalır, görünür yüzeylerde dikiş temiz çıkar.
Klasik kaynakta dikişin ardından taşlama, çapak alma ve yüzey temizliği gelir. Lazer kaynakta bu adımlar çoğu işte tamamen kalkar; parça, kaynaktan çıktığı hâliyle boyaya ya da montaja geçer.
Bu yalnızca görünüş meselesi değildir: dikiş üzerine yapılan her ek işlem zaman ve yeniden işleme riski demektir. Adımın ortadan kalkması süreci sadeleştirir, sonucu öngörülebilir kılar.
Paslanmaz gövdeler, elektrik panoları, teşhir üniteleri ve mutfak ekipmanları gibi dikişin görünür kaldığı işler bu istasyonun tipik uygulamalarıdır.
Her parça için doğru yöntem farklıdır; et kalınlığı, adet ve görünürlük beklentisi seçimi belirler. Parçanıza uygun yöntemi teklif aşamasında birlikte netleştiririz.
İnce sacda ve dikişin göründüğü yüzeylerde. Isı dar bir bölgede kaldığı için çarpılma sınırlı olur, dikiş temiz çıkar.
Çoğu işte gerekmez; parça kaynaktan çıktığı hâliyle boyaya ya da montaja geçer.
Parçanın et kalınlığına, adedine ve görünürlük beklentisine göre. Uygun yöntemi teklif aşamasında öneriyoruz.
Evet. Kaynak ve elektrostatik toz boya aynı tesiste; parça firmalar arasında dolaşmaz.